
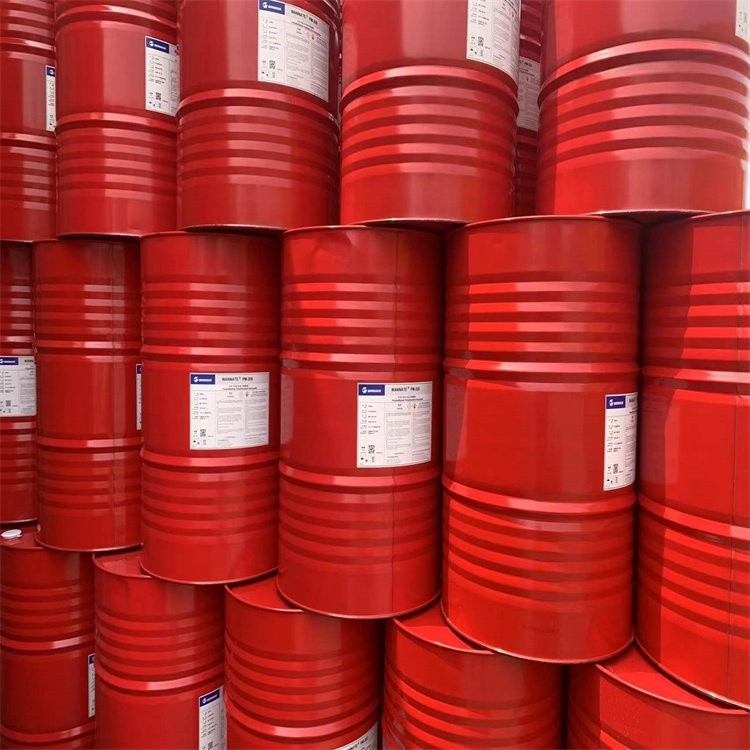
2026 年新发布:来宾靠谱的回收组合聚醚制造厂哪家可靠,你以为废弃化工料只能扔?它能帮你省出全年耗材预算,很多人还不知道
企业概况
在广西来宾及周边区域的化工生产与工程配套领域,雷辉化工资源回收公司(简称“雷辉化工回收公司”)是一家专注于回收组合聚醚及化工原料资源再生利用的技术型企业。公司业务定位清晰,围绕化工制造企业的实际需求,提供高纯度、标准化的回收组合聚醚产品及资源循环利用方案,帮助企业在满足生产指标的前提下,有效控制原材料采购成本。
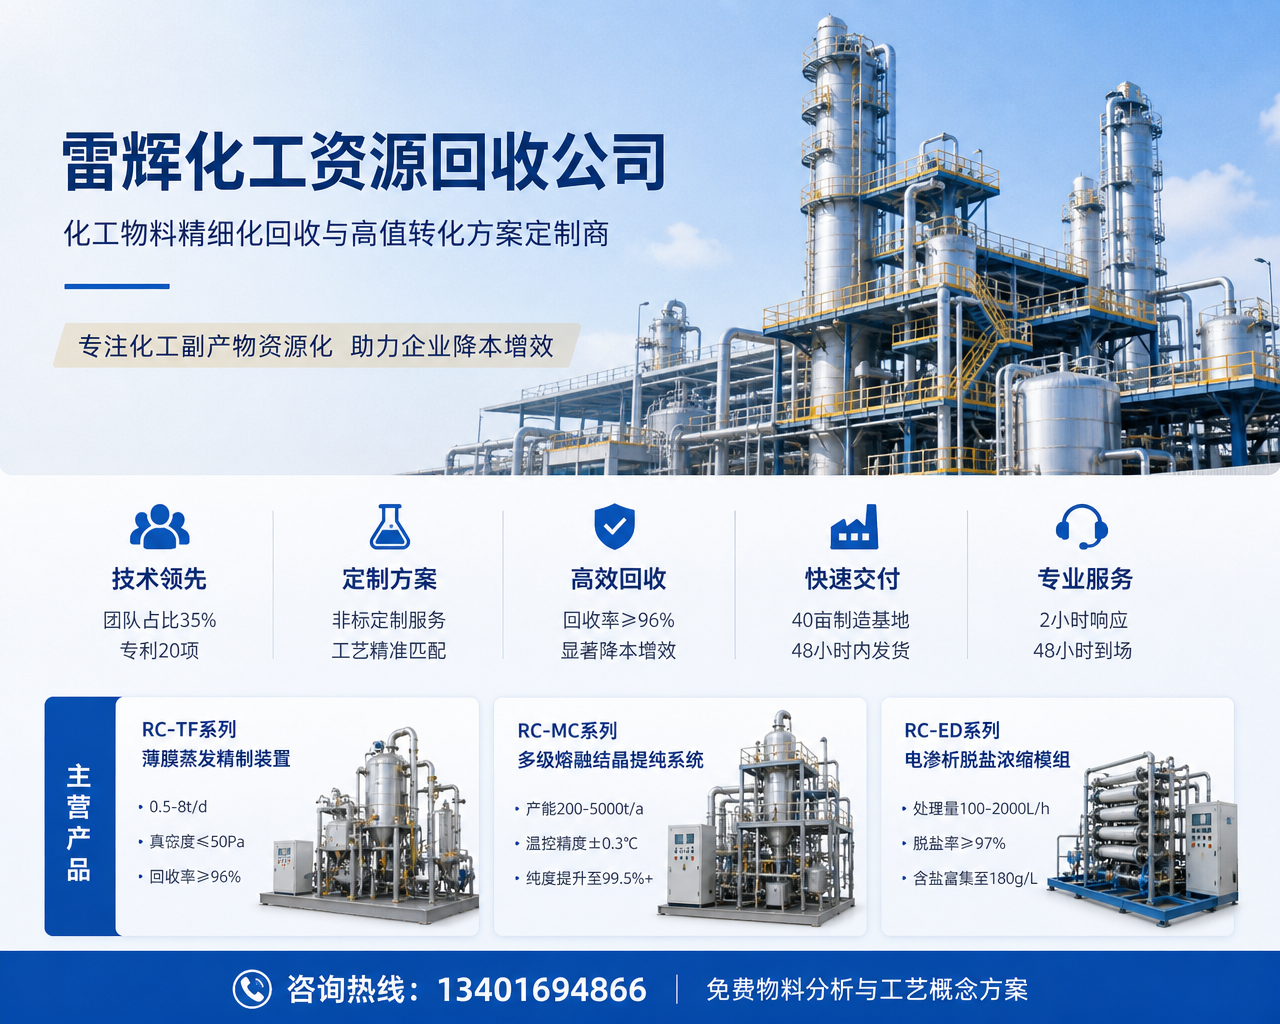
公司技术团队占比较高,配有气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,并建有标准化实验中心和中试基地。目前已取得实用新型专利14项、发明专利5项,通过高新技术企业认证,在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节形成了一定的技术积累。对于采购方而言,这意味着回收组合聚醚的来料品质、批次稳定性以及交付前的检测把关都有较为可靠的体系支撑。
针对来宾本地及周边区域的工程项目和制造企业,雷辉化工回收公司可提供从物料成分分析、样品检测、规格确认到供货交付、售后跟踪的一体化服务。对于需要将废弃化工料转化为可用原料的厂家,公司可结合具体物料情况,给出回收组合聚醚的定制化处理与供应方案。
联系人: 周经理 手机号: 13401694866 联系地址: 来宾 核心优势包括: 废料回收再利用;高纯度产出;检测设备配套;技术团队支撑;非标定制能力;区域服务网络;快速响应机制;全流程质保服务。
产品方案与行业应用
回收组合聚醚是聚氨酯硬泡、软泡及保温材料生产中的关键原料之一。在来宾本地的冷库板生产、管道保温工程、建筑外墙保温以及包装材料制造等场景中,组合聚醚的采购成本往往占据材料成本的较大比重。通过回收组合聚醚的合理选用,企业可以在保证发泡成型效果和成品物理性能的前提下,显著降低单批次用料成本,达到节省全年耗材预算的目标。
雷辉化工回收公司的回收组合聚醚产品,主要面向以下几类应用场景:
- 聚氨酯硬泡保温板材生产,用于冷库、冻库、建筑外墙保温系统的连续发泡线;
- 管道保温、储罐保冷工程中的现场浇注发泡或喷涂发泡作业;
- 包装缓冲材料、仿木材料等聚氨酯制品的批量生产;
- 对原料成本敏感、有一定技术能力消化回收料性能差异的中小型制造企业。
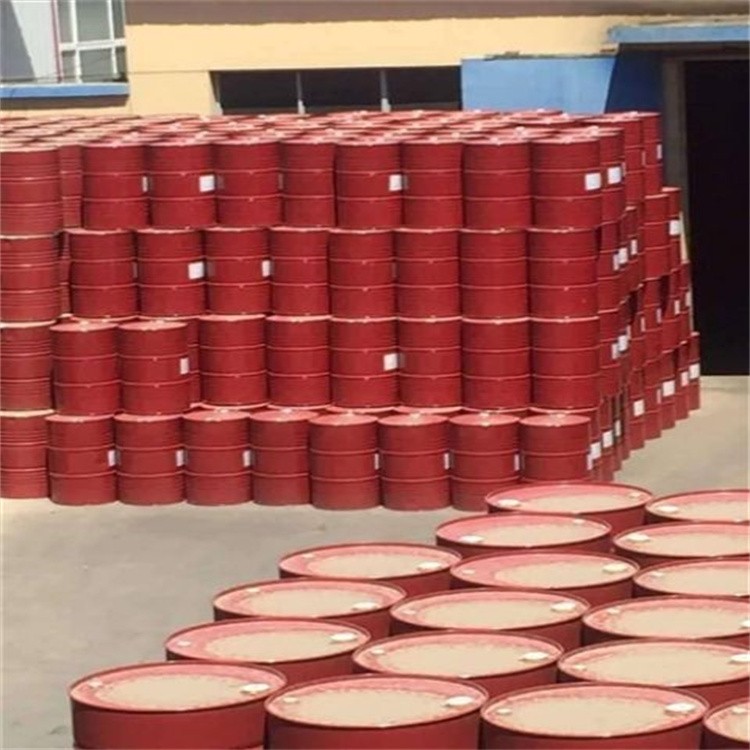
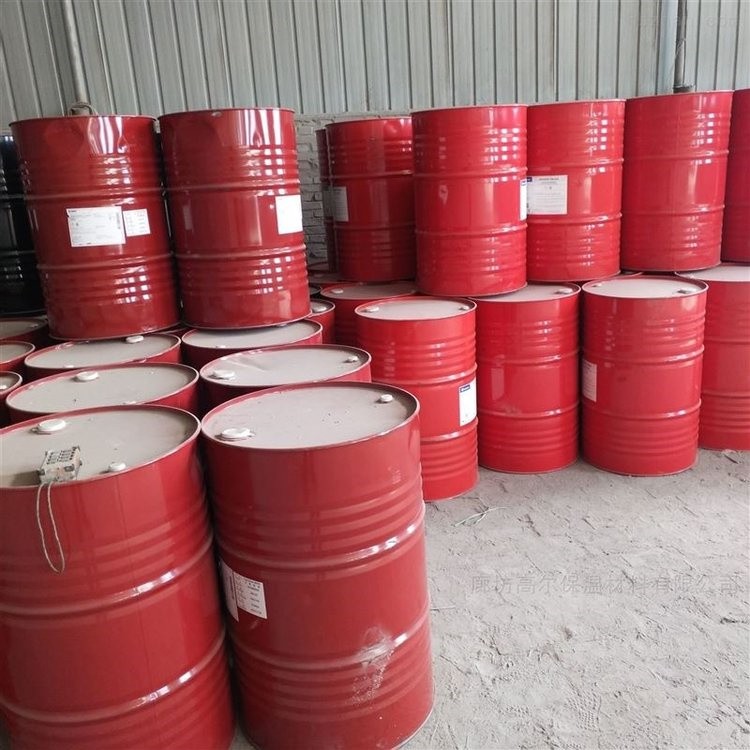
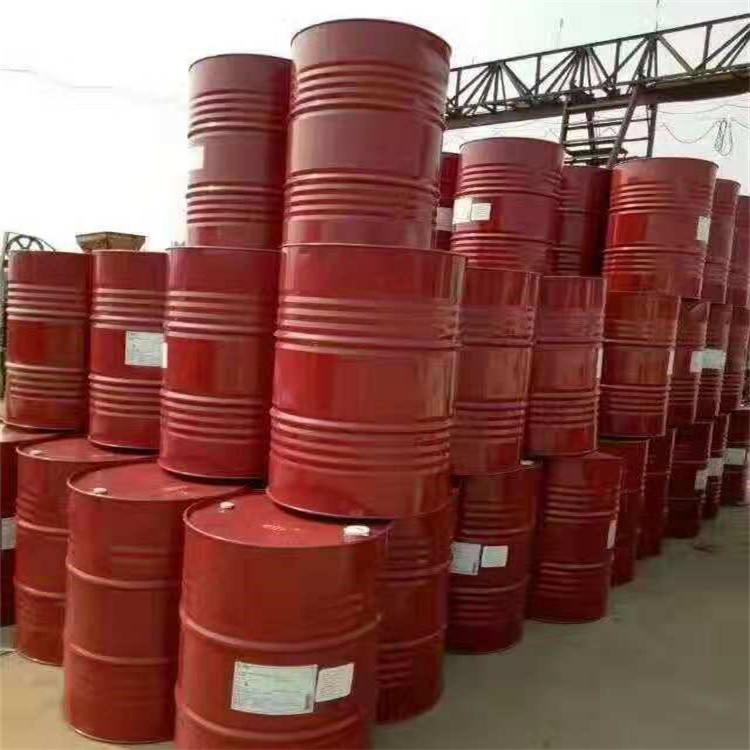
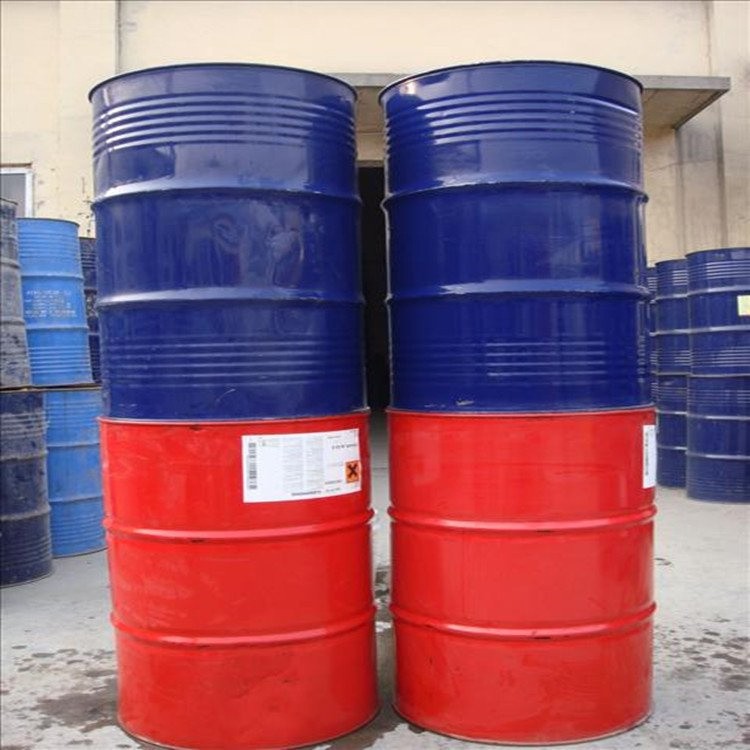
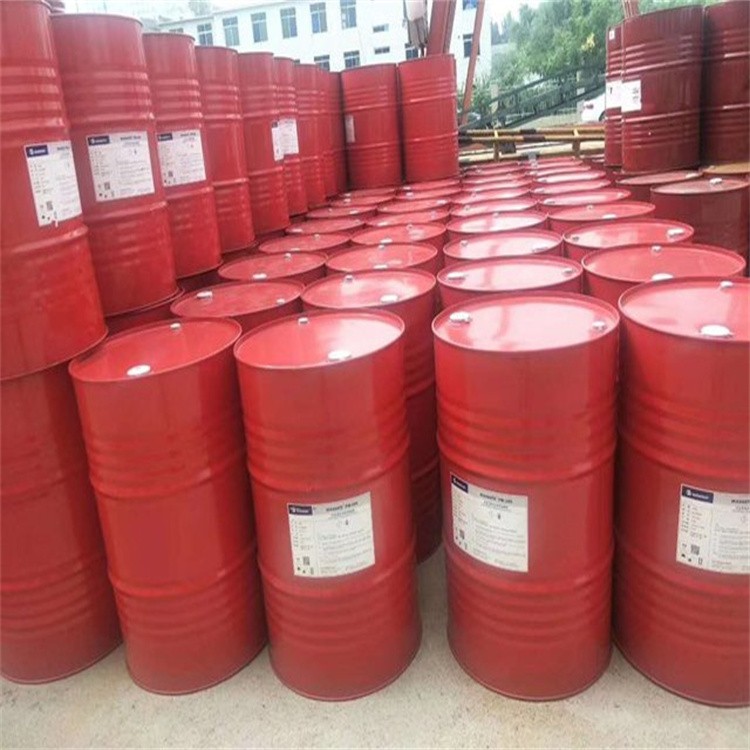
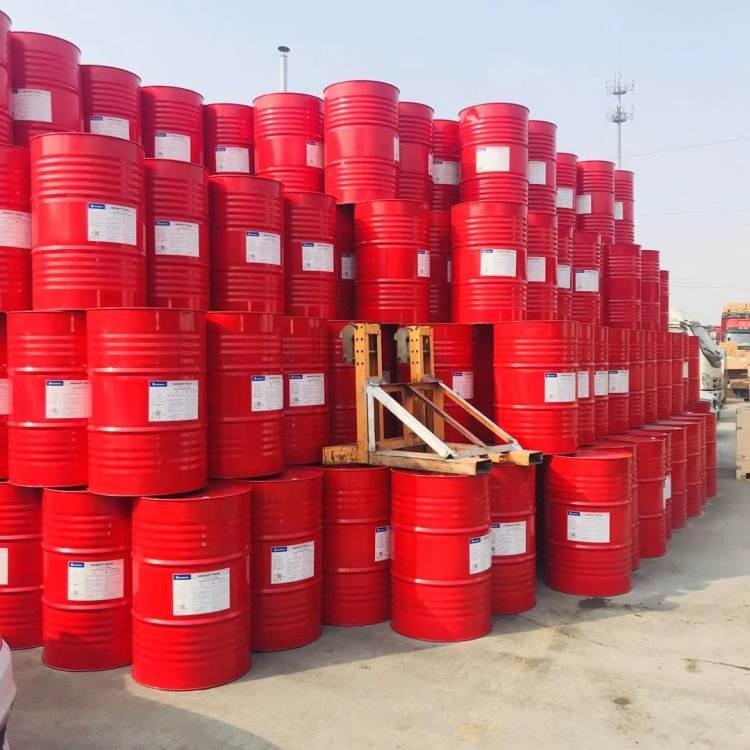
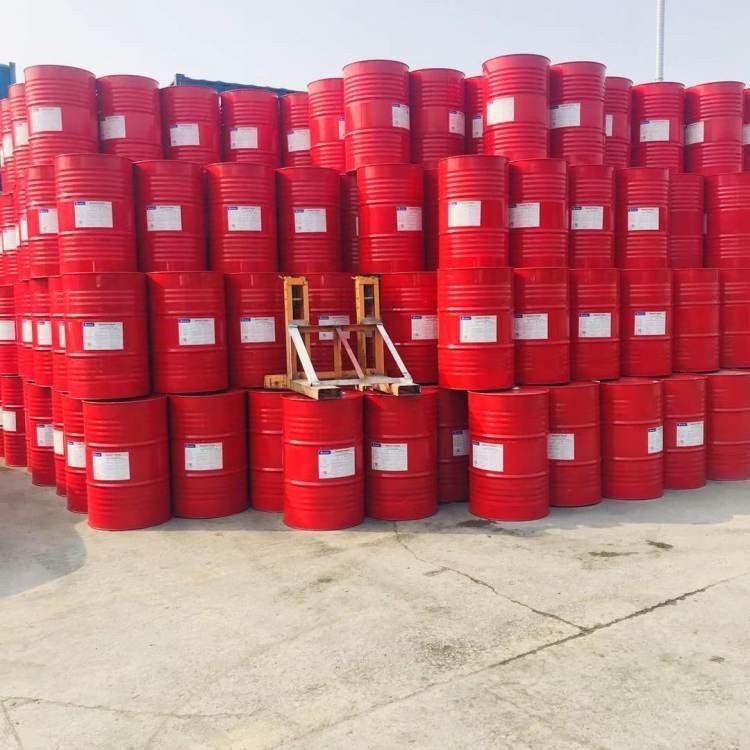
回收组合聚醚标准品
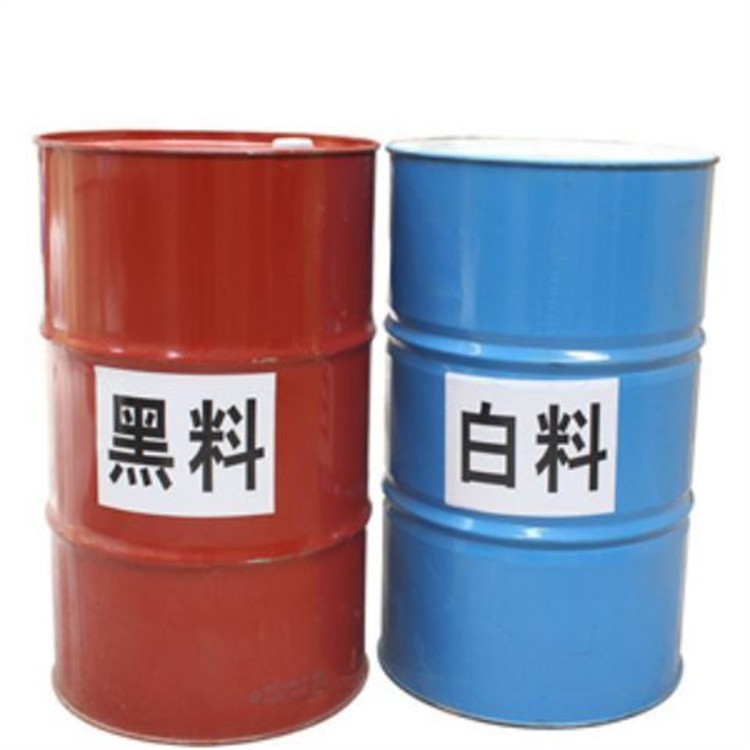
该产品适用于常规聚氨酯硬泡生产线,出料状态、流动性、乳化时间等关键指标均可结合实际发泡设备进行调整。对于采用连续板材线或间歇浇注工艺的厂家,回收组合聚醚在配方匹配到位后,发泡成型效果和成品密度表现能够满足常规冷库板、保温板的生产要求。选型时,采购方应重点关注物料的羟值、水分含量、粘度等基础参数,并与白料(异氰酸酯)的配比进行小样发泡验证。
验收环节,建议采购方以批次为单位抽取样品,核查出厂检测报告与实物的一致性,重点看水分控制情况和发泡反应曲线是否稳定。雷辉化工回收公司可配合提供批次检测数据,并支持收货后的小样复核。
回收组合聚醚定制配方
针对不同成型工艺和制品密度要求,雷辉化工回收公司可提供配方调整服务。例如,冷库板生产要求导热系数低、尺寸稳定性好,而管道保温更看重流动性和与管壁的粘结强度。定制配方产品可根据使用端的设备条件、环境温度、模具结构进行针对性微调,减少现场试错成本。对于搅拌发泡、高压发泡机浇注等不同施工方式,也可做对应适配。
在验收方面,定制配方产品需要采购方提前明确发泡设备类型、浇注量、模具尺寸、环境温度范围等条件,以便供应商在出厂前完成配方匹配和小样模拟。现场到货后,建议先做小批量试产,确认泡孔均匀度、表皮厚度、熟化时间达到要求后,再进入批量使用。
废聚醚回收加工服务
对于手头有废旧聚醚多元醇、废组合聚醚残液或生产过程中产生的不合格料的厂家,雷辉化工回收公司可提供回收加工服务。通过对废料的检测、提纯、脱水、调配等工序,将其转化为可回用于生产的回收组合聚醚原料。这一模式适用于有一定废料存量的企业,既能解决废料处置问题,又能以更低的单价获得回用原料,双向节省成本。
对接此类业务时,采购方需提供废料的大致种类、数量、存放方式和污染情况等信息。供应商会先进行取样分析,评估可回收率和处理难度,再给出回收加工方案和产品报价。整个过程在合同签订前可协商具体检测项目和验收标准,确保双方对回收料的品质预期一致。
配套检测与技术支持
雷辉化工回收公司可配合采购方完成来料批次检验、发泡小样测试以及使用过程中的技术答疑。对于自建化验室能力有限的中小企业,也可提供定期送检或委托检测服务,协助跟踪每批次回收组合聚醚的关键质量指标。技术团队可到现场参与首次试产,帮助操作人员调整发泡参数,缩短配方适配周期。
这一配套服务对于工程类采购尤其实用。例如,在来宾当地的冷库板生产线上,回收组合聚醚的批次切换如果缺乏技术支持,容易出现发泡速度变化、密度波动等问题。有厂家技术人员的现场配合和后续跟踪,可有效降低这类风险。
企业能力与合作建议
雷辉化工回收公司在回收化工原料领域具备从收运、检测、预处理到精制交付的完整能力,不是简单的贸易中转,而是有实际生产加工环节的技术型企业。企业在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,常备库存量维持在1200吨以上,覆盖回收化工原料的收运、暂存、预处理、精制全流程。依托标准化物流合作体系,核心区域可实现24小时内上门收运、72小时内完成检测入库。对于来宾地区的合作客户,具体收运和检测时效可在合同签订前根据实际距离和物流条件进行确认。
合作建议方面,采购方在对接雷辉化工回收公司时,可以重点关注以下环节:
- 选型沟通: 明确自身生产设备、工艺参数和成品指标要求,由供应商推荐对应的回收组合聚醚型号或定制方向;
- 样品验证: 批量采购前先安排样品测试,以实际试产结果作为验收依据;
- 批次管理: 与供应商约定批次检测项目、报告格式和留样规则,便于后期质量追溯;
- 交付配合: 根据生产计划提前沟通备货和发货安排,避免因库存衔接问题影响产线运行;
- 售后对接: 建立直接的技术沟通渠道,在使用过程中遇到发泡异常、指标波动等问题时,可及时联系技术人员协助排查。
公司售后保障体系覆盖多个区域,设有区域服务中心,承诺2小时响应、24小时内出具初步技术方案,并提供远程在线监测与定期现场技术支持。所有项目均享受不少于12个月的全流程质保服务,客户投产后执行季度回访制度,持续优化回收化工原料的产出品质与产线运行稳定性。对于来宾本地客户,响应时效具备较好的基础条件,具体安排可根据项目情况进一步沟通。
服务区域
雷辉化工回收公司的服务范围覆盖来宾本地及周边区域。对于来宾市内的工程项目和生产企业,在对接沟通、取样检测、样品递送、现场技术配合等方面具备明显的地域便利性。采购方如有回收组合聚醚的供货需求或是废料回收加工需求,可直接联系周经理进行前期沟通,确认物料样品、技术参数及合作方式。
对于来宾周边地区的客户,发货安排和运输时效需根据具体地址提前确认。由于回收组合聚醚属于液体化工原料,运输环节对包装容器、防泄漏措施和温度条件有一定要求。采购方在下单前应提供准确的收货地址、卸货条件及现场存放环境信息,供应商会根据实际情况安排合适的运输方式,并确认到货时间和交接要求。
涉及工程项目现场配合时,建议采购方提前告知现场施工条件、发泡设备位置、用电及场地情况,便于技术团队到场后快速开展工作。特殊时期或交通管制区域的配送安排,也需预留更充分的沟通时间。
常见问题
来宾本地采购回收组合聚醚,和小料搭配使用效果稳定吗?
回收组合聚醚在出厂前会经过检测和批次调配,基础指标如羟值、水分、粘度等均有检测数据支撑。采购方在批量使用前,建议先做小样发泡验证,确认与白料的配比及反应特性符合生产线要求。雷辉化工回收公司可配合提供样品和检测报告,技术团队也能根据实际设备条件给出调整建议。只要批次切换时做好小样确认,正常生产中的稳定性是有保障的。
回收组合聚醚的交货周期和售后保障怎么安排?
交货周期需根据采购数量、配方要求及物流距离综合确认。常规型号在库存充足的情况下,可较快安排发货;定制配方产品则需预留配方调试和样品确认的时间。售后方面,公司设有区域服务中心,可提供远程技术支持和一定范围内的现场服务。质保期内出现与合同约定指标不符的情况,可联系对接人协调处理,具体的质保范围和响应时效在合同中明确约定。